


QR Code

À propos de nous
Des produits
Contactez-nous

Téléphone

Fax
+86-579-87223657

E-mail

Adresse
Route Wangda, rue Ziyang, comté de Wuyi, ville de Jinhua, province du Zhejiang, Chine


|
Dimension/élément d'évaluation |
Paramètres d'ingénierie détaillés et valeur fournie |
|
Industrie |
Fabrication de semi-conducteurs, emballages microélectroniques, communications optiques, céramiques techniques (domaine de l'étanchéité hermétique GTMS/CTMS) |
|
Processus |
Scellage hermétique verre/céramique sur métal GTMS/CTMS, frittage à haute température, serrage à correspondance thermique précise CTE |
|
Solution |
Plaque de fixation en graphite spécial à micro-trous ultra haute densité (zone de plaque unique < 0,01㎡, orné de près de 1 500 micro-trous ; l'ensemble total contient près de 10 000 micro-trous) |
|
Services |
Sélection des matériaux et analyse de correspondance thermique CTE, conception de parcours d'outils d'usinage profond à micro-trous, documentation technique d'ingénierie, fabrication par lots et inspection complète |
|
Résultats |
• Surmonté le goulot d'étranglement continu de l'usinage de trous profonds pour 10 000 trous sur 10 mois, atteignant un contrôle zéro défaut au niveau du micron. |
Au cours du processus de frittage à haute température GTMS/CTMS dans les emballages microélectroniques, des montages spéciaux en graphite doivent combiner un ajustement au niveau du micron avec une résistance thermique et une stabilité élevées. Pour relever les défis de l'écaillage des bords, de l'usure ultra-rapide des outils et de la tolérance cumulative dans les micro-trous à ultra-haute densité sur de petites zones, VeTek a passé 10 mois à surmonter le goulot d'étranglement de l'usinage profond continu pour près de 10 000 micro-trous grâce à l'adaptation des matériaux, à la reconstruction de la cinématique de coupe et à l'inspection multidimensionnelle en boucle fermée, réalisant ainsi une livraison unique extrêmement fiable.
|
Conclusion fondamentale :Grâce à l'optimisation orthogonale des paramètres de processus pour l'usinage profond des micro-trous et à la sélection du graphite basée sur l'adaptation thermique CTE, le rendement de l'usinage des micro-trous est passé du risque de rebut par lots à un taux de livraison stable de plus de 98,5 %. |
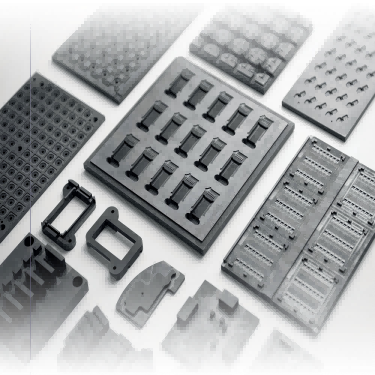
Figure 1 - Plaque de fixation en graphite spécial GTMS/CTMS et composants structurels d'usinage de micro-trous
Dans le processus d'emballage hermétique GTMS, la consistance des trous et la résistance à la déformation thermique des plaques de montage en graphite déterminent directement l'herméticité de l'emballage et le rendement du produit fini. Les indicateurs clés de processus et de performance avant et après la percée technique de l'équipe VeTek sont comparés comme suit :
|
Dimension d'évaluation |
Avant amélioration (état du processus d'origine) |
Après amélioration (solution optimisée VeTek) |
|
Densité des micro-trous sur une seule plaque |
Près de 1 500 trous / 0,01㎡ (Usinage très sujet à l'écaillage) |
Près de 1 500 trous / 0,01㎡ (Formation zéro défaut au niveau du micron) |
|
Taux d'usure continue des outils d'usinage |
L'usure dépassait la norme tous les 200 trous, provoquant une dérive du diamètre du trou |
Revêtement dédié et optimisation des trajectoires, taux d'usure des outils réduit de 65 % |
|
Correspondance du coefficient de dilatation thermique (CTE) |
La dilatation thermique du graphite conventionnel était relativement élevée, entraînant une déviation des broches |
Courbe d'expansion de l'alliage Kovar parfaitement adaptée |
|
Taux de réussite global |
Rebuts fréquents dus à une tolérance au niveau du micron dépassant les limites (<60 %) |
Norme de livraison par lots stable (≥98,5 %) |
|
Conclusion fondamentale :Le scellement verre-métal à haute densité impose des exigences quasi-limites en matière de précision géométrique microscopique et de propreté à haute température des luminaires spéciaux en graphite. |
Le client de cette coopération est une entreprise de R&D et de fabrication spécialisée dans les capteurs de haute fiabilité et les composants d’emballage microélectronique. Ses principales lignes de production appliquent largement les procédés de frittage GTMS/CTMS (Glass/Ceramic-To-Metal Seal). Dans les fours de scellage à haute température, des supports spéciaux en graphite servent de moules de support de haute précision, chargés de positionner et de maintenir avec précision des centaines, voire des milliers de broches métalliques fines (telles que l'alliage Kovar) et de préformes en verre. Étant donné qu'une seule plaque de fixation en graphite dans ce projet mesure moins de 0,01 mètre carré mais doit précisément accueillir près de 1 500 micro-trous, l'ensemble complet de fixations intègre près de 10 000 micro-trous avec des parois extrêmement fines entre les trous. Lors du frittage à haute température entre 800°C et 1 000°C, tout léger diamètre de trou hors tolérance, tout écart de position ou tout détachement de poussière de graphite entraînera directement l'inclinaison des broches métalliques, la fissuration de l'isolation du verre ou même une perte complète d'herméticité.
|
Conclusion fondamentale :La grande fragilité du matériau en graphite, l'usure rapide des micro-trous et les tolérances cumulatives au niveau du micron sont les principaux déclencheurs conduisant à la mise au rebut de lots de fixations en graphite au niveau de 10 000 trous. |
Avant de faire appel au groupe de travail technique VeTek, le client a rencontré de graves goulots d'étranglement techniques lors de la production d'essai et du traitement en petits lots : Premièrement, l'écaillage et la déchirure des bords des micro-trous : le graphite est un matériau poreux et fragile ; lors du perçage continu de micro-trous à haute densité, la contrainte de cisaillement au moment où le micro-foret entre et sort facilement induit un écaillage fragile au niveau de l'embouchure du trou. Deuxièmement, la dérive de tolérance causée par la micro-usure de l'outil : lors du traitement continu de milliers de micro-trous, l'usure des forets fins s'intensifie, ce qui fait que les diamètres des trous dans les trous profonds présentent un gradient effilé, où un écart de quelques microns seulement entraîne la défaillance et la mise au rebut de l'ensemble des fixations contenant près de 10 000 trous. Troisièmement, décalage de dilatation thermique et contamination par la poussière : le CTE à haute température des matériaux en graphite ordinaires ne correspond pas à celui des broches métalliques, et la poussière fine se détache facilement, contaminant l'interface de frittage du verre.
|
Conclusion fondamentale :Grâce à l'optimisation de l'algorithme de trajectoire d'outil, à la compensation dynamique de la vitesse de coupe et aux micro-forets dédiés à revêtement anti-écaillage, les défis de l'écaillage des bords des micro-trous et de l'accumulation de tolérances dans les trous profonds sont complètement surmontés. |
Pour répondre aux difficultés de l'usinage en profondeur de 10 000 micro-trous, l'équipe R&D de VeTek a reconstruit le modèle de cinématique de coupe et mis en œuvre une ingénierie systématique des procédés :
· Algorithme de trajectoire d'outil et reconstruction de l'avance en plongée :Vitesse d'avance optimisée et vitesse de rotation segmentée grâce à des expériences orthogonales, en adoptant une stratégie de plongée pulsée à micro-alimentation pour réduire efficacement la force de cisaillement d'impact de l'usinage de plus de 45 %, éliminant complètement les défauts d'écaillage de la bouche des trous.
· Micro-forets anti-écaillage et optimisation du champ de flux d'élimination des copeaux :Des micro-forets diamantés à grains ultra fins personnalisés, combinés à un système d'élimination des copeaux par micro-refroidissement à pression négative pulsée, ont multiplié par plus de 3 la durée de vie de la résistance à l'usure de l'outil, garantissant que la dérive du diamètre des trous sur 1 500 micro-trous par plaque unique reste inférieure à ± 0,002 mm.
|
Paramètre/Dimension du processus |
Processusus original |
Processusus optimisé VeTek |
|
Stratégie d'alimentation pour l'usinage des micro-trous |
Plongée continue à grande vitesse constante (force d'impact élevée) |
Vitesse progressive segmentée + stratégie d'impulsion de micro-alimentation |
|
Sélection d'outils de micro-perçage |
Foret conventionnel en micro-carbure de tungstène non revêtu |
Micro-perceuse exclusive à grain ultra fin, anti-écaillage, recouverte de diamant |
|
Élimination et refroidissement des copeaux dans les trous profonds |
Élimination des copeaux par soufflage d'air conventionnel (accumulation résiduelle de poussière) |
Aspiration dynamique pulsée à haute pression négative + micro-réglage du débit d'air |
|
Contrôle de l'écaillage des trous |
Taux d'écaillage des bords de trou > 8 % |
Bouche du trou complète et lisse, taux d'écaillage < 0,05 % |
|
Conclusion fondamentale :Un graphite spécial à haute conductivité thermique sélectionné, correspondant précisément à l'alliage Kovar, le CTE établit une boucle fermée d'inspection complète « optique + CMM » et de nettoyage par ultrasons, permettant une livraison zéro défaut de 10 000 trous. |
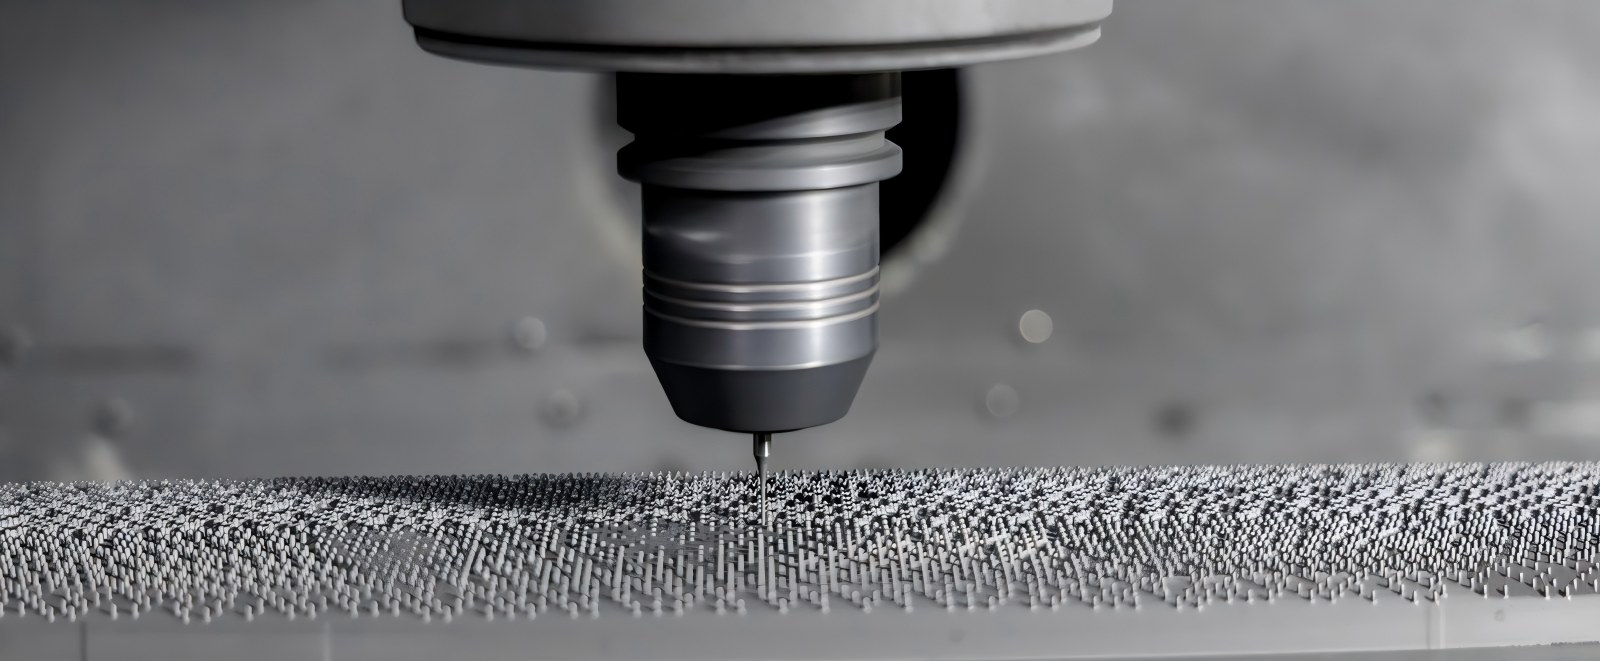
Figure 2 - Détails réels d'une plaque de fixation spéciale en graphite avec un écaillage de surface nul et un réseau de micro-trous de haute précision
· Solution d'adaptation matérielle :Graphite spécial isostatique de haute pureté strictement sélectionné, doté d'une microstructure dense et d'une excellente stabilité thermique à haute température. Son coefficient de dilatation thermique (CTE) correspond parfaitement à celui de l'alliage Kovar, supprimant considérablement les contraintes thermiques de frittage à haute température et le détachement des micro-poussières.
· Inspection collaborative et nettoyage en profondeur :La ligne de contrôle qualité a introduit un système complémentaire « Instrument de mesure d'image optique + Machine de mesure de coordonnées entièrement automatisée (MMT) ». L'imagerie optique analyse rapidement l'espacement du réseau de 10 000 trous, tandis que le CMM vérifie la perpendiculaire des trous profonds et l'emplacement des rainures spatiales ; enfin complété par un nettoyage par ultrasons à gradient en plusieurs étapes pour éliminer complètement les impuretés résiduelles de graphite en profondeur dans les micro-trous borgnes, atteignant ainsi une propreté de qualité semi-conducteur.
|
Conclusion fondamentale :Fournir des réponses d'ingénierie professionnelle concernant la sélection des matériaux de fixation GTMS/CTMS, les limites de tolérance des micro-trous et la durée de vie à haute température. |
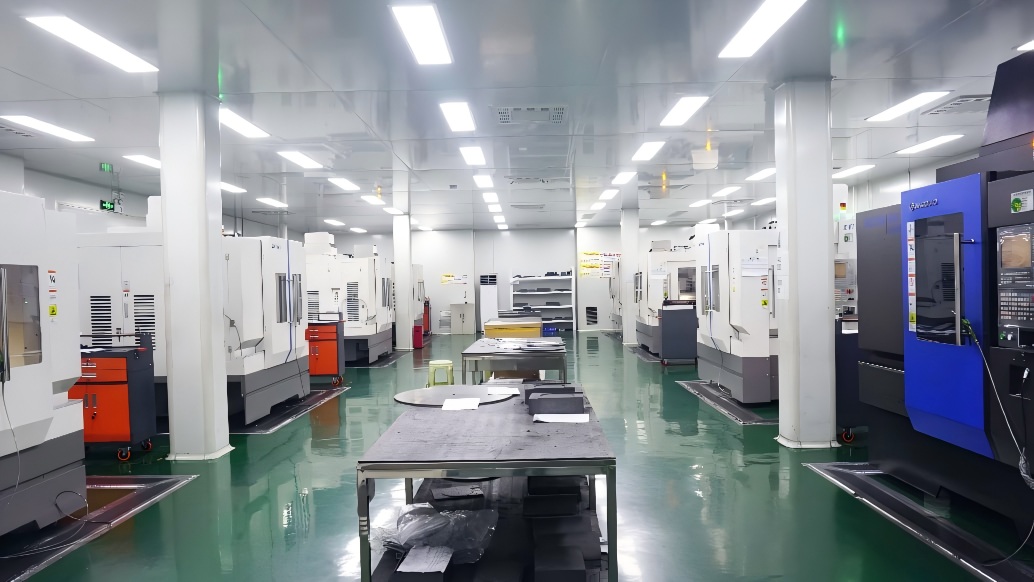
Figure 3 - Centre d'usinage CNC de haute précision VeTek
Q : Quels sont le diamètre minimum du trou et les tolérances ultimes pour l'usinage de micro-trous de fixations en graphite spécial haute densité ?
UN:VeTek possède des capacités de micro-usinage pour des diamètres de trous inférieurs à 0,2 mm. Les tolérances de diamètre des trous peuvent être contrôlées de manière stable à ± 0,003 mm, et la rondeur réelle ainsi que les tolérances de position pour 1 500 trous sur une seule plaque atteignent ± 0,005 mm, satisfaisant pleinement les exigences d'emballage GTMS des broches haute densité.
Q : Pourquoi les montages de frittage hermétiques GTMS doivent-ils correspondre précisément au CTE de l'alliage Kovar ?
UN:Pendant le cycle de frittage entre 800 °C et 1 000 °C, si le CTE du luminaire et des broches métalliques est incohérent, la contrainte de cisaillement générée par la contraction de refroidissement entraînera le déplacement des broches, la fissuration du corps en verre ou la rupture du joint. Une correspondance CTE précise garantit une expansion et une contraction synchronisées, améliorant ainsi le rendement hermétique.
Q : Comment le processus de nettoyage par ultrasons garantit-il qu’aucune poussière de graphite résiduelle ne reste à l’intérieur des micro-trous profonds ?
UN:Nous utilisons un système de génération d'ultrasons à gradient multifréquence combiné à de l'eau déminéralisée et à des produits de nettoyage spécialisés. Grâce à des effets de cavitation à haute fréquence, les fines particules de graphite situées profondément à l'intérieur des micro-trous et des trous borgnes sont complètement éliminées, suivies d'un soufflage d'azote de haute pureté et d'un séchage sous vide pour obtenir une expédition propre au niveau des semi-conducteurs.
Dans le domaine des emballages hermétiques pour semi-conducteurs et microélectroniques, la précision d'usinage au niveau du micron et la stabilité thermodynamique des supports déterminent directement le rendement de l'emballage et l'utilisation de l'équipement. S'appuyant sur une accumulation continue de matériaux de haute pureté, un usinage de précision et la fabrication de composants semi-conducteurs critiques, VeTek a réussi à surmonter la barrière de fabrication au niveau industriel de 1 500 micro-trous densément disposés sur une échelle de 0,01.㎡ plaque, réalisant une livraison en série très fiable de luminaires spéciaux en graphite au niveau de 10 000 trous.
En tant qu'entreprise manufacturière axée sur ledéveloppement de revêtements CVD SiC, TaC, Solid SiC et de matériaux et composants semi-conducteurs critiques, VeTek fournit en permanence des solutions matérielles hautes performances pour les domaines de la fabrication de semi-conducteurs, de la croissance cristalline et des processus à haute température. Parallèlement, répondant aux exigences des applications dans les domaines de l'emballage hermétique, du frittage à haute température et du positionnement de précision, VeTek fournit des services d'ingénierie comprenantSélection de matériaux en graphite de haute pureté, usinage de précision et assistance à la fabrication personnalisée.
Si vous recherchez des composants en graphite de haute précision adaptés aux processus de scellage hermétique GTMS/CTMS, ou si vous avez besoin d'une correspondance de matériaux, d'une optimisation structurelle et d'une validation d'échantillons, n'hésitez pas à contacter l'équipe d'ingénierie VeTek. Nous vous fournirons une assistance technique unique, de la sélection des matériaux à la fabrication de précision.
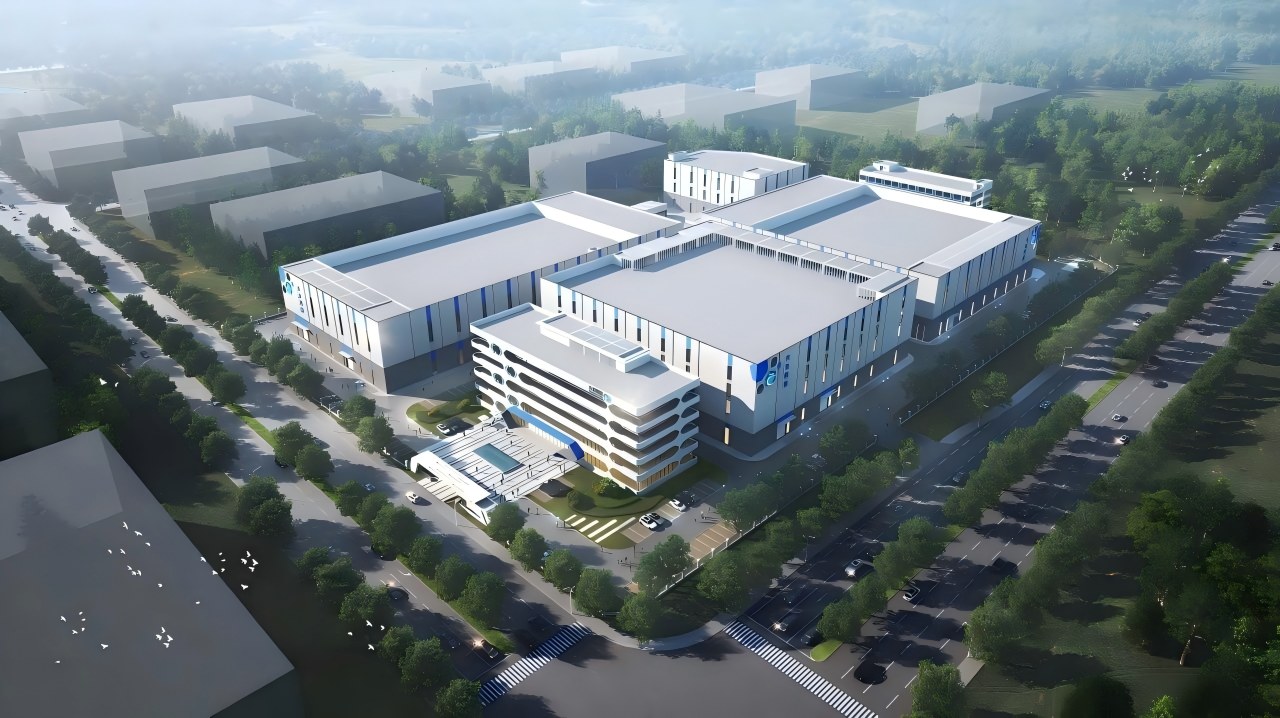
Figure 4 - Vue panoramique de la base de R&D et de fabrication de précision des matériaux spéciaux VeTek
+86-579-87223657
Route Wangda, rue Ziyang, comté de Wuyi, ville de Jinhua, province du Zhejiang, Chine